ポイントタップとは、ねじ部にストレートの溝と、先端側に斜めのポイント溝を持つタップのことです。別名、ガンタップとも呼ばれています。切りくずをタップの進行方向へ押し出す構造で、主に貫通穴のねじ加工に使用されます。
食付き部は5山が一般的ですが、製品によって異なります。ストレートの溝が比較的浅く、芯厚を確保しやすいため、折損強度が比較的高いのも特徴です。切りくずを前方へ排出しながら加工できることから、連続加工や量産加工でも用いられています。
ポイントタップは先端側のポイント溝により、切りくずをタップの進行方向へ排出するのが特徴です。貫通穴では、排出された切りくずが穴の内部に残りにくくなります。
一方、止まり穴や、ねじ加工を穴の途中で止める加工には適していません。食付き部が被削材を通り抜ける前に逆回転すると、切りくずを巻き込み、タップの欠けや折損、めねじの精度不良につながる可能性があります。
ハイスポイントタップは、タップの母材に高速度工具鋼を採用したタップです。高速度工具鋼は、ハイスピードスチールを略して「ハイス」とも呼ばれています。耐摩耗性と靱性を備えており、ポイントタップの母材として広く使われています。
ハイス製ポイントタップを比較する際は、母材の種類や表面処理、食付き部、対応する被削材とサイズを確認しましょう。
高バナジウムハイス製のジェットタップを扱うイシハシ精工を見る
超硬ポイントタップは、母材に超硬合金を使用したタップです。硬度と耐摩耗性が高く、剛性のある加工設備での高速加工や連続加工に用いられます。
ただし、超硬合金はハイスと比べて靱性が低いため、振動や衝撃によってチッピングが生じることがあります。使用する際は、メーカーが示す対応被削材と切削条件を確認してください。
TiCNコーティングポイントタップは、TiCN(炭窒化チタン)の被膜を施したタップです。TiCNコーティングは硬度が高く、耐摩耗性や耐溶着性の向上を目的として使われます。
コーティングの効果は、被削材や切削速度、切削油剤によって異なります。コーティングの有無だけで判断せず、製品ごとの推奨条件を確認しましょう。
ロングシャンクポイントタップは、タップの柄に当たるシャンク部分を長くしたタップです。標準的な長さのポイントタップでは届かない位置のねじ加工に用いられます。
メーカーによって対応サイズや全長が異なります。加工部までの距離や周辺形状を確認し、必要な突出し量を確保できる製品を選びましょう。
ポイントタップは、製品によって母材や表面処理、対応する被削材が異なります。穴の形状だけで判断せず、加工条件に合った製品を選ぶことが重要です。
ポイントタップは、切りくずを進行方向へ押し出すため、貫通穴の加工に適しています。ただし、下穴が貫通していても、ねじ加工を穴の途中で止める場合には適していません。
また、穴の出口側には、排出された切りくずを逃がすためのスペースが必要です。ワークの形状や治具との距離も確認したうえで、タップの突出し量と加工ストロークを設定しましょう。
ポイントタップは、切りくずが連続してカールする被削材の加工に適しています。ただし、同じポイントタップでも、一般鋼用やステンレス鋼用、アルミニウム合金用など、推奨される被削材は製品ごとに異なります。
製品を比較する際は、タップの母材と表面処理に加えて、メーカーが示す対応被削材を確認しましょう。加工する材質に合わない製品を使用すると、摩耗や溶着、刃欠けが生じやすくなります。
タップの性能は、切削速度や下穴径、加工設備、切削油剤の種類によって変わります。水溶性切削油剤の使用を想定した製品など、特定の加工条件に合わせて設計されたポイントタップもあります。
製品を選ぶ際は、メーカーが示す推奨切削速度や適用条件を確認してください。実際の加工では、機械の剛性やタップホルダー、給油方法も含めて条件を調整することが大切です。
ポイントタップは、製品ごとに母材やコーティング、刃形状などが異なります。ここでは、各社が扱う代表的なポイントタップの特徴を比較します。
| 彌満和製作所 | Z-PRO VUPO。粉末ハイスと特殊コーティングを採用し、独自の刃形状とセミロング形状により、切りくずの排出と切削油剤の供給に配慮しています。水溶性切削油剤を使用する加工や、給油性を重視する場合に確認したい製品です。 |
|---|---|
| オーエスジー | A-POT。切れ味を重視した刃先と、切りくずの排出を促す不等リード溝を採用しています。幅広い被削材と加工設備への対応を掲げており、汎用性を重視する場合に比較しやすい製品です。 |
| 不二越 | SGポイントタップ。粉末ハイスとSGコーティングを採用し、溝形状の工夫によって剛性と切りくず排出性の両立を図っています。耐摩耗性や耐チッピング性を重視する場合に確認したい製品です。 |
| イシハシ精工 | ジェットタップ。一般用のほか、J形、ロング、ステンレス用、コーティング品などを展開しています。被削材や加工位置に応じて、複数の仕様から選びたい場合に比較しやすい製品です。 |
彌満和製作所では、一般的なポイントタップのほか、Z-PROシリーズの「VUPO」を展開しています。VUPOは粉末ハイスと特殊コーティングを採用し、切りくずの排出性と切削抵抗に配慮した刃形状が特徴です。
また、セミロング形状によって、ホルダーとワークの間に切削油剤を供給するための空間を確保しやすくしています。水溶性切削油剤を使用する加工や、給油性を重視する場合に確認したい製品です。
オーエスジーでは、通り穴用の「A-POT」やロングシャンクの「A-LT-POT」を展開しています。A-POTは、切れ味を重視した刃先と、切りくずの排出を促す不等リード溝を採用しているのが特徴です。
低炭素鋼や合金鋼、ステンレス鋼、銅、アルミニウム合金など、幅広い被削材への対応を掲げています。ただし、対応する被削材は製品タイプによって異なるため、加工条件と併せて確認しましょう。
不二越の「SGポイントタップ」は、粉末ハイスとSGコーティングを採用しています。切れ味に配慮したスパイラルポイントと溝形状により、タップの剛性と切りくず排出性の両立を図っている製品です。
SGコーティングには微細多層膜が使われており、耐摩耗性と靱性に配慮されています。連続加工で摩耗やチッピングが課題となっている場合に、比較候補となるポイントタップです。
イシハシ精工では、ポイントタップを「ジェットタップ」の名称で展開しています。一般用に加えて、J形、ロング、ステンレス用、コーティング品などがあります。
製品の種類が複数あるため、加工する被削材やねじサイズ、加工位置に合わせて比較できます。選定時は、各製品の対応材質と表面処理、食付き部の仕様を確認しましょう。
ポイントタップの性能は、被削材や加工設備、切削条件によって変わります。比較表だけで判断せず、メーカーの最新カタログで対応サイズと推奨条件を確認してください。
ポイントタップは切りくずを進行方向へ排出するため、貫通穴では安定した加工を行いやすい一方、穴形状や切削条件が合わないと切りくず詰まりや折損などにつながることがあります。加工中に異変が見られる場合は、タップの種類だけでなく、下穴や切削条件、切削油など周辺の条件も確認しましょう。
ポイントタップは、機械加工で使用されることの多いタップです。まずは、下穴径や穴の深さに適したポイントタップを準備します。ねじ切りをする際は、被削材の種類に応じて、メーカーが推奨する切削条件に設定しましょう。
加工時は、潤滑や冷却の役割を果たす切削油剤を使用します。タップの食付き部が貫通した後に逆回転してタップを抜き、最後にねじ山を検査します。
ポイントタップを逆回転して抜くタイミングは、食付き部が完全に貫通してからです。食付き部が貫通することで切りくずが被削材から離れます。途中で逆回転すると切りくずを巻き込み、めねじの不良やタップの破損につながる可能性があります。
貫通させる量は、食付き部に加えて完全ねじ部3山分を目安に余裕を持たせます。製品ごとに形状が異なるため、メーカーのカタログも確認してください。
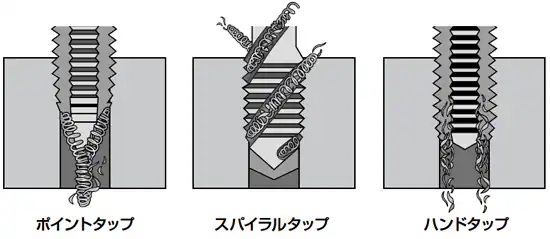
ポイントタップはイラスト左にあるように、切りくずがコイル状になりながら、進行方向へ排出される仕組みです。そのため、シャンクやホルダーに切りくずが巻き付くトラブルを抑えやすいのが特徴です。
ただし、被削材に対してタップの種類や切削条件が適切でないと、刃欠けなどのトラブルが起こる可能性があります。切りくずが粉状または細かく分断される被削材では、ハンドタップなど別の溝形状も含めて検討しましょう。
ポイントタップは、貫通穴のねじ切りに適しています。一方で、加工条件や被削材が合っていなければ、切りくずの噛み込みやタップの折損につながることがあります。また、ねじ加工では、めねじ内径に発生するバリが後工程の負担になる場合もあります。
ポイントタップ以外のタップの種類も確認したい方は、以下のページを参考にしてください。
では、切りくずの噛み込みやタップの折損、めねじ内径のバリといった加工現場の課題を、どのように解決すればよいのでしょうか。当サイトでは、現場で起きやすい悩みに合わせて、各メーカーの製品情報を整理しています。製品選びに迷っている方は、以下の「課題別おすすめタップメーカー3選」も参考にしてください。